很多钣金问题在第一次开切之前就已经决定了。折弯半径、孔位和公差看似是细节,却直接影响良率、交期与成本。
折弯内 R 要适合材料与板厚
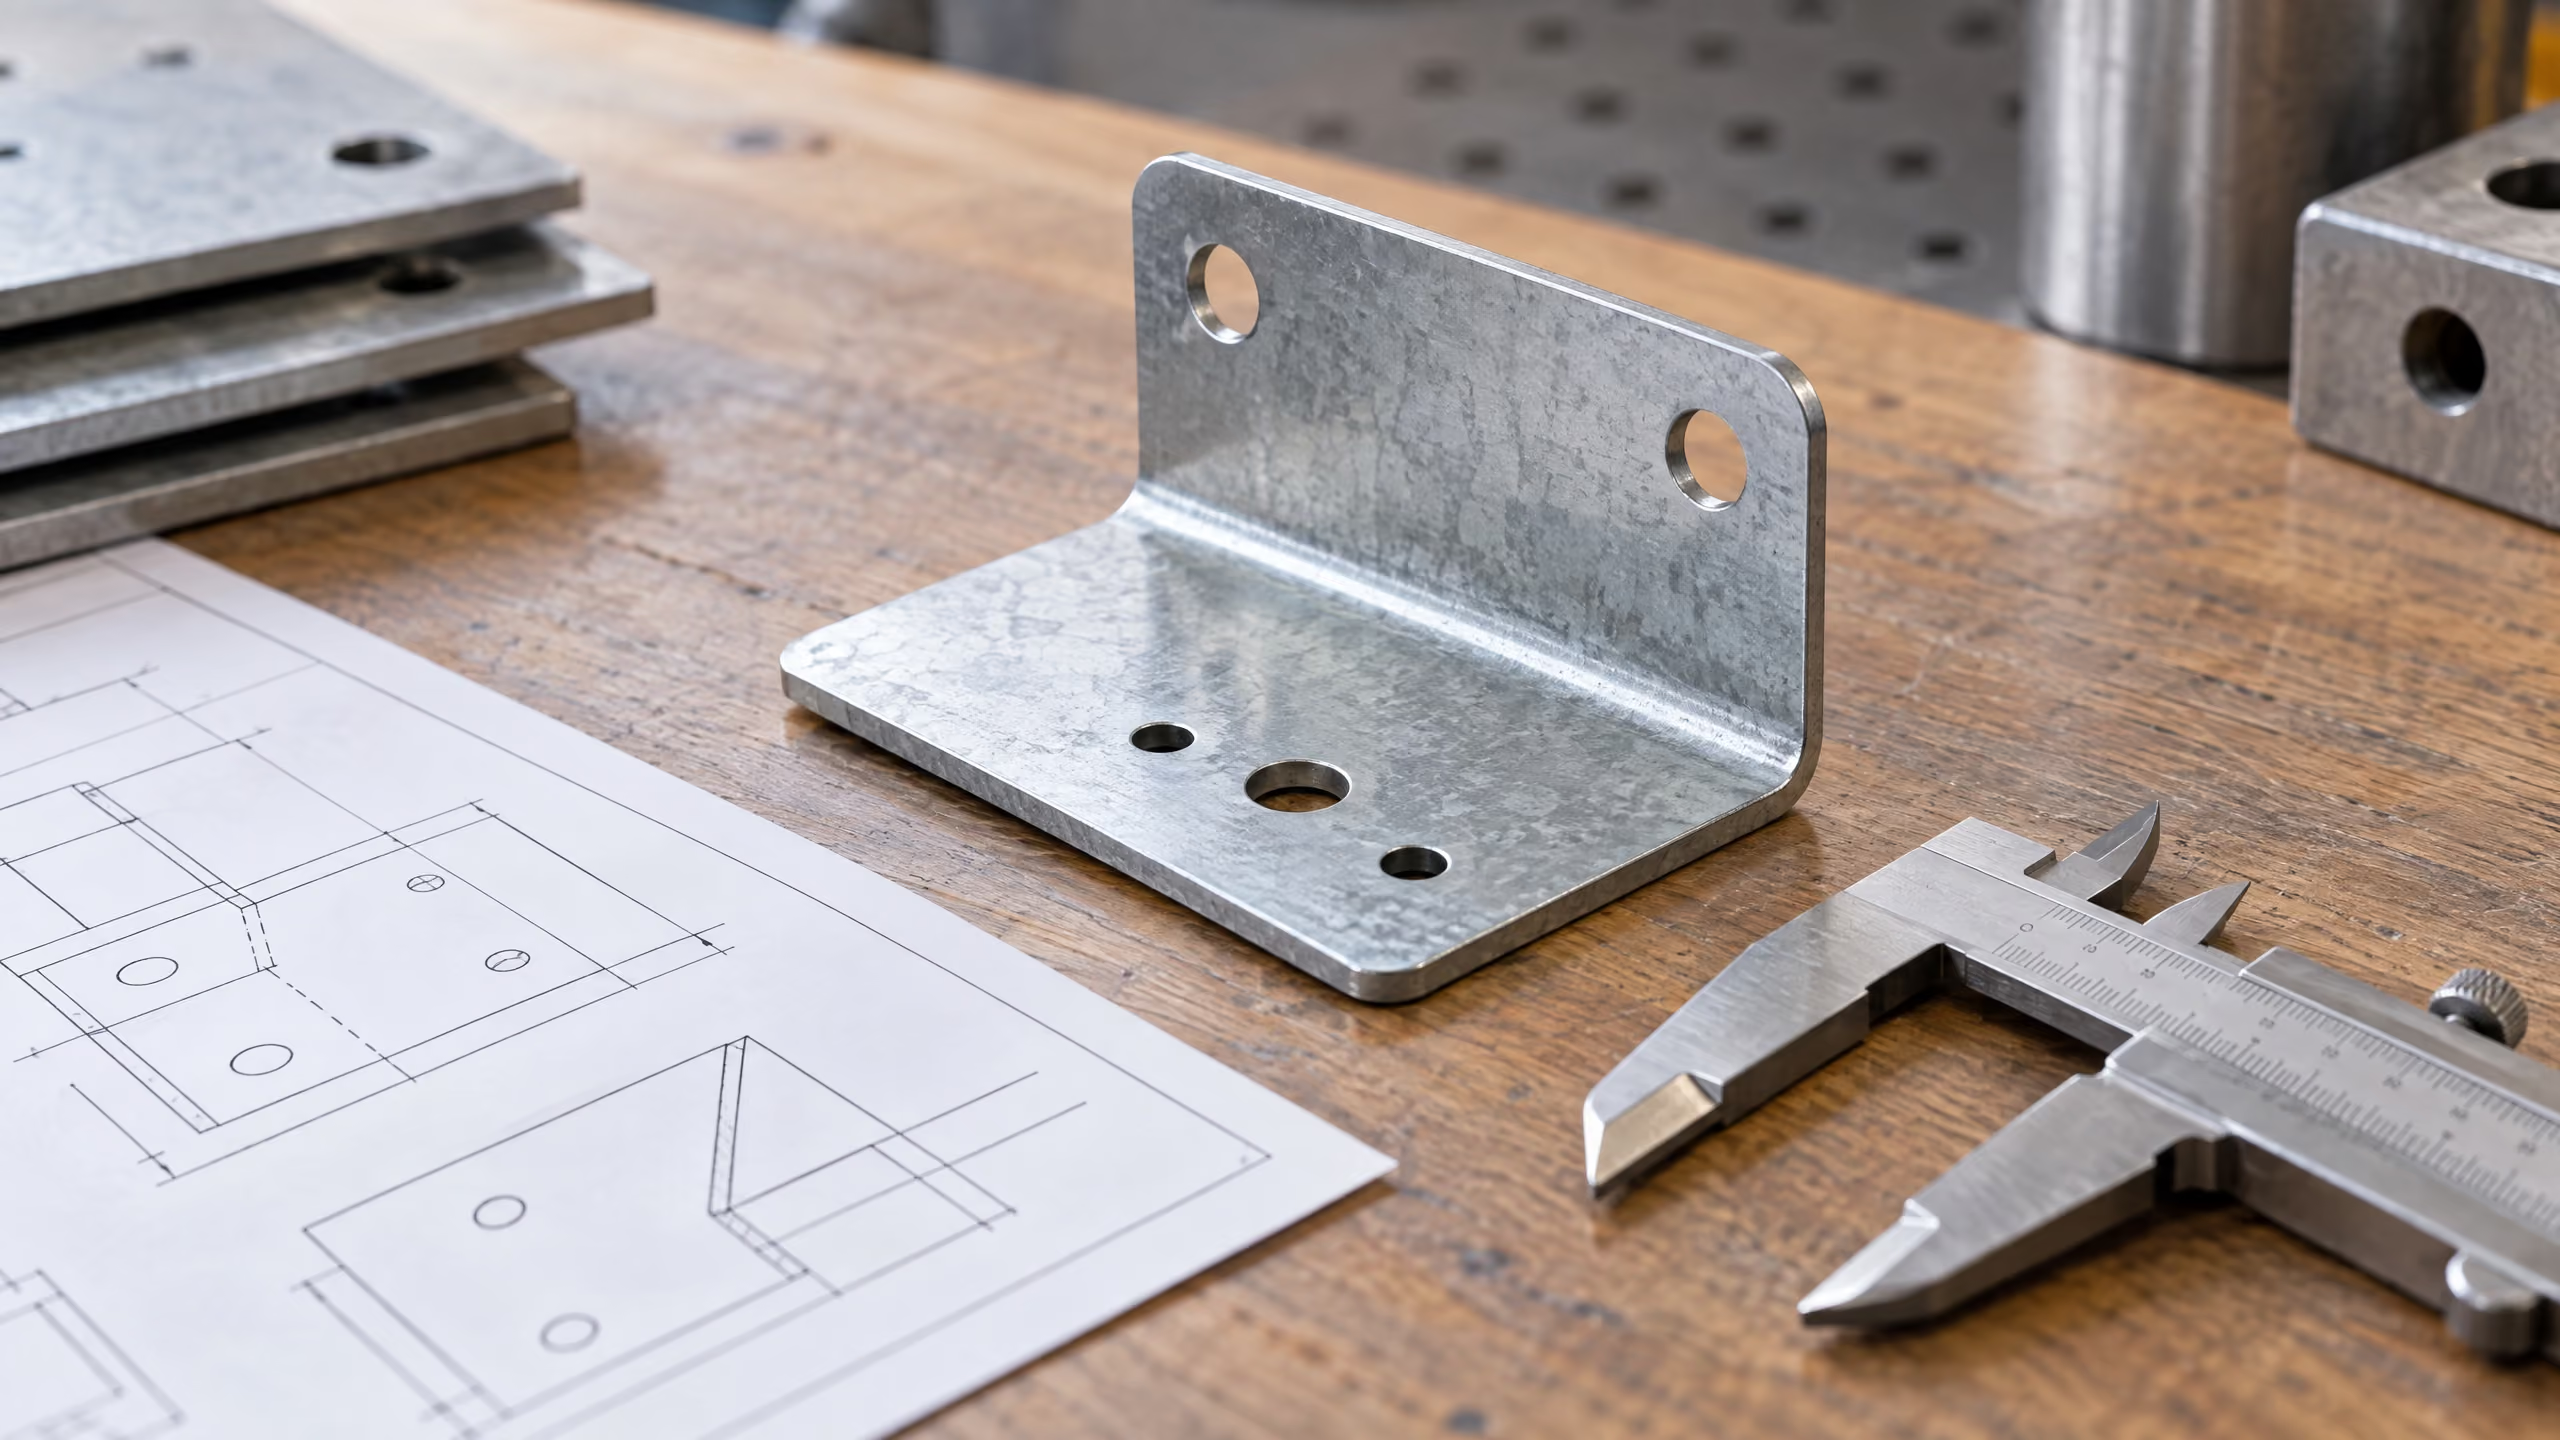
内 R 必须与材料、板厚和模具匹配。半径过小容易造成外表面开裂,硬料或厚板尤其明显;半径过大则可能降低角度精度,甚至需要额外模具。
首轮 DFM 审核时,应提供材料牌号和板厚,不要默认所有板材都使用同一个半径。
折弯边要留出足够高度
过短的翻边可能在折弯时与上模或下模干涉。最小折弯边取决于下模开口、板厚和折弯高度。设计早期就应标出窄翻边,让工厂先确认模具是否能够完成。
孔要与折弯线保持距离
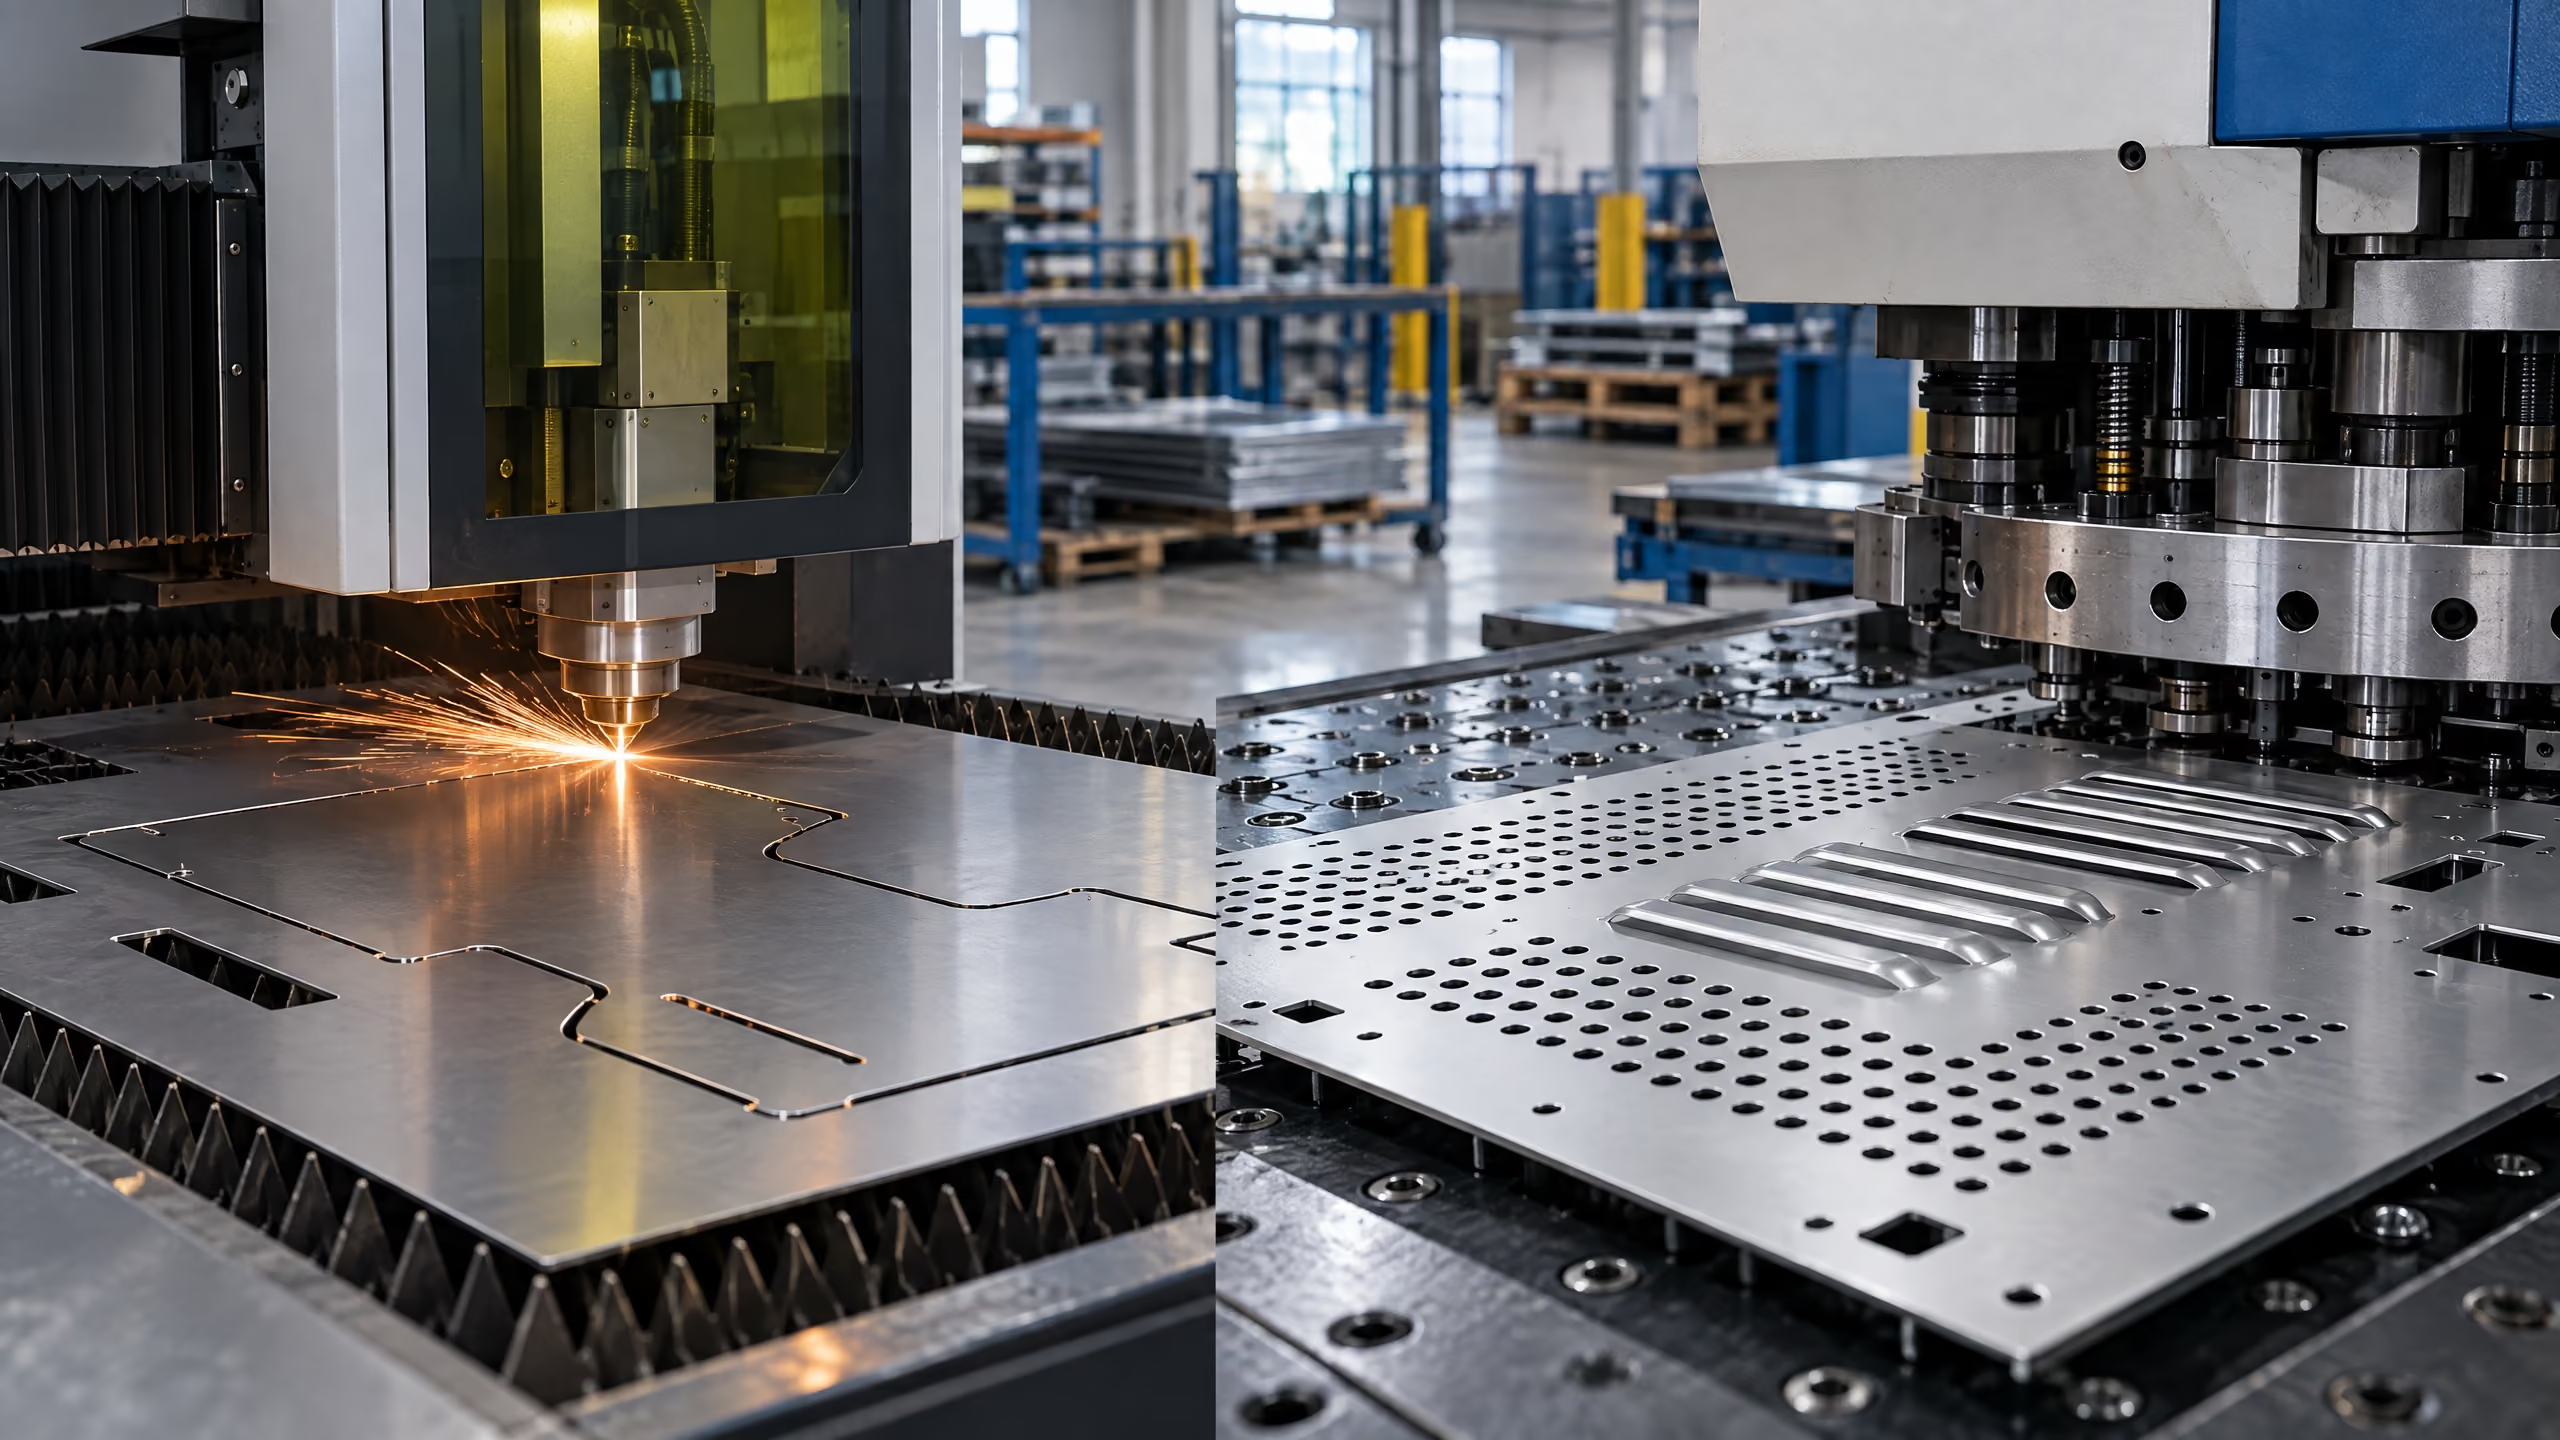
孔离折弯线太近会发生拉伸变形。如果结构必须在折弯附近开孔,可以在折弯后再冲孔或激光切割,否则应增加孔边距,或按设计需要增加工艺缺口。
只把真正关键的位置标成严公差
如果把每个尺寸都标成严公差,检验时间和成本都会上升,但装配质量不一定改善。应只对影响配合、定位和功能的特征标注严格尺寸。
其他尺寸可使用通用公差标准。专业工厂还应指出超出工艺经济能力的公差,并提出替代方案。
统一孔径与紧固件
尽量减少孔径种类,可以降低换刀和程序错误。若使用压铆螺母、压铆螺柱或铆钉,应在出图前确认供应商推荐的孔径,并核对材料状态与板厚。
为粉喷预留工艺空间
粉喷会增加涂层厚度,也需要挂具和烘烤。过小的孔可能被涂层覆盖,螺纹可能需要遮蔽,隐蔽面可能无法完整上粉。颜色、纹理和关键外观面都应在图纸或订单中明确。
推荐的询价资料
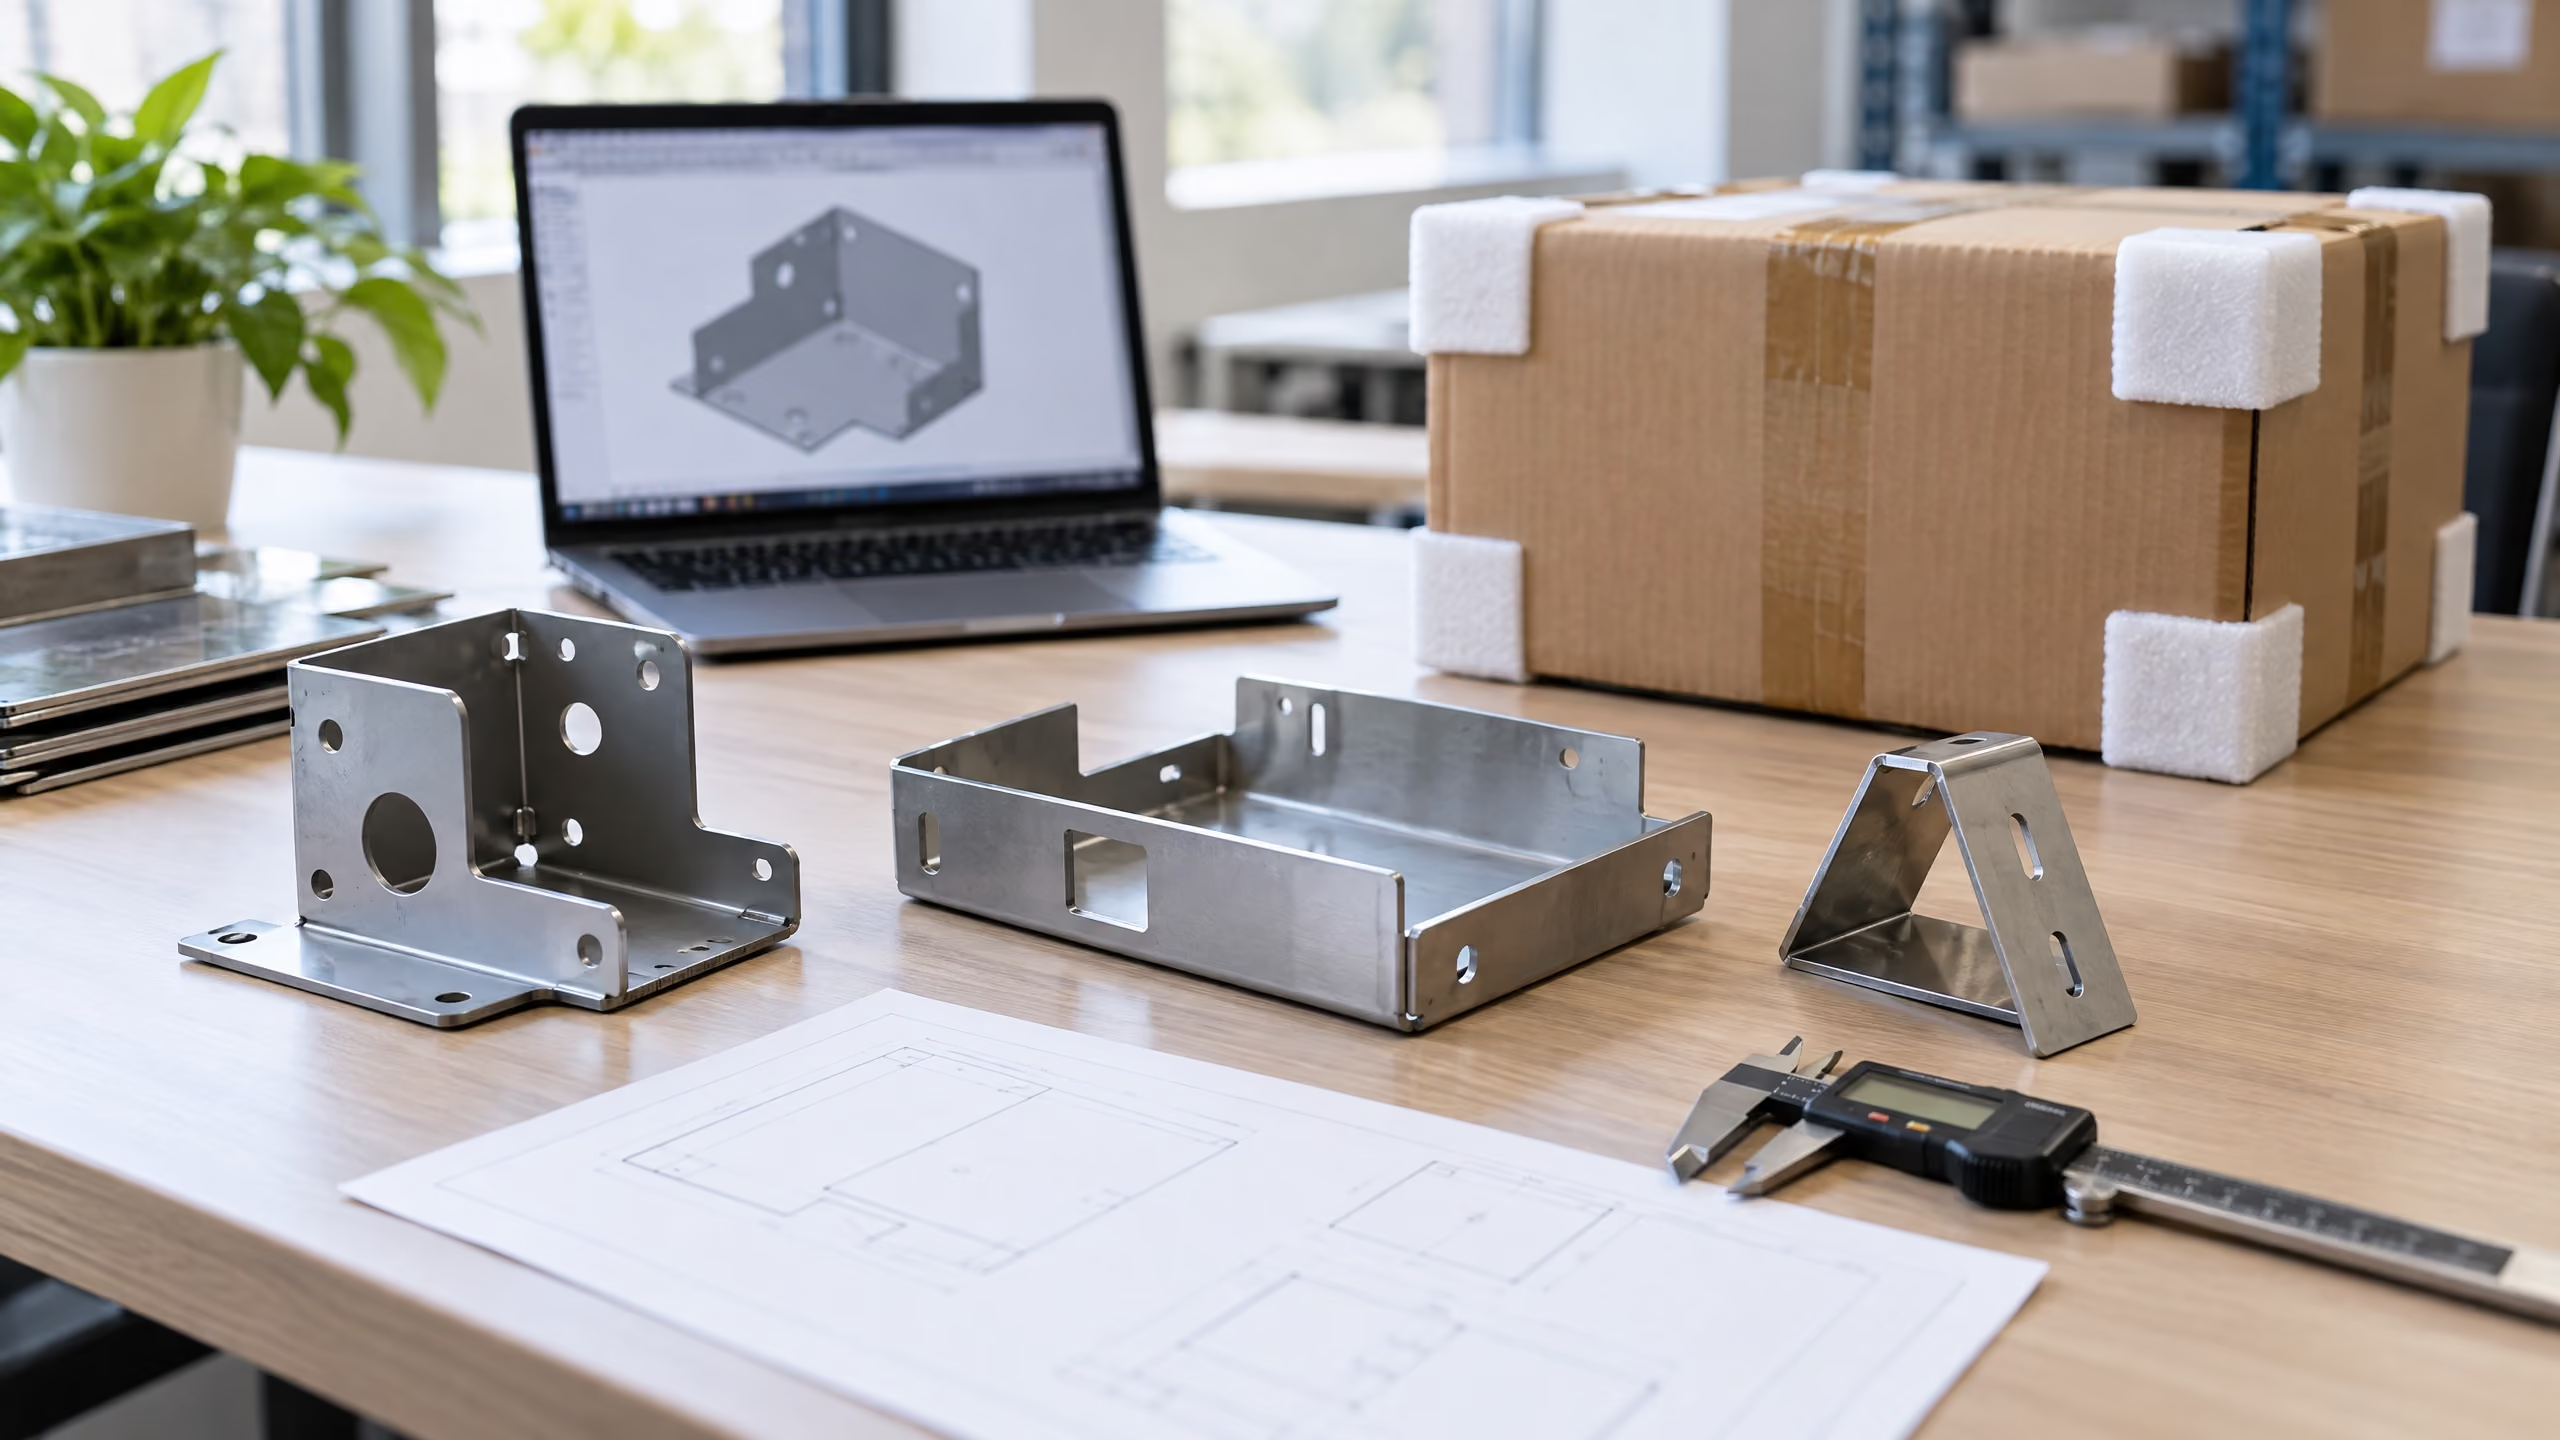
- STEP 或 DXF 三维/二维文件
- 材料牌号与板厚
- 数量和预计返单量
- 关键公差
- 表面处理与颜色
- 压铆件与装配要求
- 包装或运输限制
**最佳做法:**开模或批量生产前先做 DFM 审核。一条工艺意见只需几分钟,一批报废却可能损失数周。